
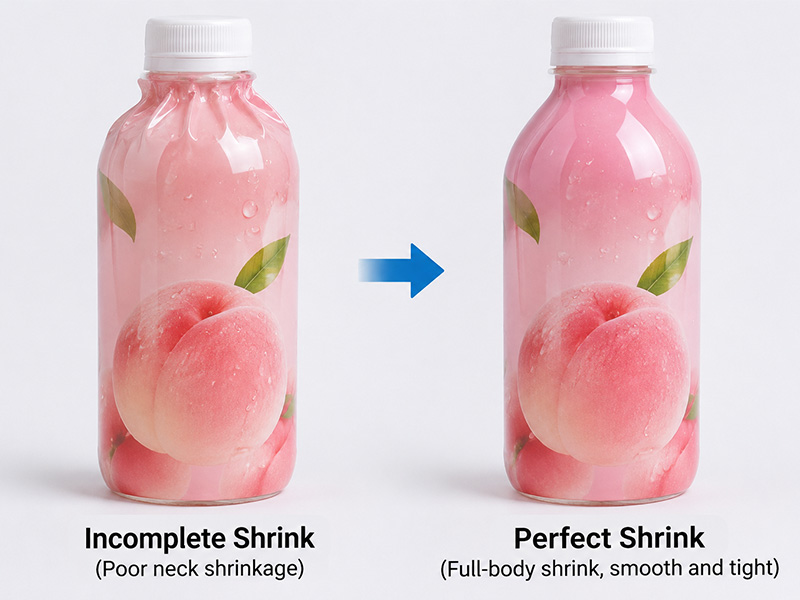
ฉลากแบบหดตัวอาจดูเรียบเนียนสมบูรณ์แบบรอบตัวขวด แต่กลับเกิดรอยย่น รอยพับ หรือส่วนที่หลวมบริเวณไหล่ขวด นี่เป็นปัญหาที่พบได้ทั่วไปเมื่อใช้ฉลากแบบหดตัวกับขวดแชมพู ขวดเครื่องสำอาง ขวดผงซักฟอก และบรรจุภัณฑ์รูปทรงไม่สม่ำเสมออื่นๆ
ทำไมปลอกหุ้มขวดถึงย่นบริเวณไหล่ขวด? ในกรณีส่วนใหญ่ ปัญหาเกิดจากการหดตัวของฟิล์มที่ไม่สม่ำเสมอ ช่องว่างระหว่างปลอกหุ้มมากเกินไป คุณสมบัติการหดตัวของฟิล์มที่ไม่เหมาะสม การวางตำแหน่งปลอกหุ้มที่ไม่ถูกต้อง หรือการควบคุมการกระจายความร้อนที่ไม่เพียงพอ บริเวณไหล่ขวดเป็นส่วนที่ท้าทายอย่างยิ่ง เนื่องจากเส้นผ่านศูนย์กลางของขวดเปลี่ยนแปลงระหว่างตัวขวดและคอขวด ทำให้ปลอกหุ้มต้องโค้งตามรูปทรงที่ซับซ้อนกว่า
การเพิ่มอุณหภูมิในอุโมงค์เพียงอย่างเดียวอาจไม่ใช่ทางออกที่ถูกต้องเสมอไป วิธีที่ดีกว่าคือการพิจารณารูปทรงของขวด วัสดุของปลอกหุ้ม คุณภาพการใช้งาน การกระจายไอน้ำ และความเร็วของสายพานลำเลียงไปพร้อมกัน
ที่ EPK Packingline เราให้บริการอุปกรณ์ติดฉลากขวด อุปกรณ์หดตัวด้วยไอน้ำ และอุปกรณ์อบแห้งขวด การทำความเข้าใจสาเหตุของรอยย่นบริเวณไหล่ขวดเป็นขั้นตอนแรกที่สำคัญในการเลือกอุปกรณ์ที่เหมาะสม อุโมงค์อบไอน้ำหดตัวและเครื่องอบขวด โซลูชันครบวงจร.
เหตุใดฉลากหดตัวจึงย่นบริเวณไหล่ขวด?
บริเวณไหล่ขวดคือส่วนเชื่อมต่อระหว่างตัวขวดที่กว้างกว่ากับคอขวดที่แคบกว่า ต่างจากขวดทรงกระบอกตรง ขวดทรงโค้งจะมีเส้นผ่านศูนย์กลางที่เปลี่ยนแปลงไปและพื้นผิวโค้ง เมื่อใช้ปลอกหดตัวด้วยความร้อน ฟิล์มจะต้องหดตัวและแนบสนิทกับรูปทรงที่แตกต่างกันเหล่านี้ในระหว่างกระบวนการหดตัว
หากฟิล์มไม่ได้รับความร้อนที่เพียงพอหรือกระจายไม่สม่ำเสมอที่บริเวณไหล่ของปลอกหุ้ม อาจทำให้ฟิล์มหดตัวไม่มากพอที่จะแนบไปกับรูปทรงของขวดได้ และหากส่วนต่างๆ ของปลอกหุ้มหดตัวในอัตราที่ต่างกัน วัสดุส่วนเกินอาจสะสมตัวจนเกิดเป็นรอยพับหรือรอยย่นที่มองเห็นได้
มีหลายปัจจัยที่ส่งผลต่อลักษณะของฟิล์มพลาสติกหุ้มชิ้นงานขั้นสุดท้าย:
- มุมไหล่ขวด ความโค้ง และการเปลี่ยนผ่านของเส้นผ่านศูนย์กลาง
- เส้นรอบวงของปลอกและความหนาของฟิล์ม
- เปอร์เซ็นต์การหดตัวของฟิล์มในทิศทางตามแนวเครื่องจักรและทิศทางขวาง
- การกระจายไอน้ำและการจัดตำแหน่งหัวฉีด
- ความเร็วของสายพานลำเลียงและระยะเวลาการฉายแสงภายในอุโมงค์
- การจัดวางตำแหน่งปลอกและคุณภาพการใช้งาน
ด้วยเหตุนี้ อุโมงค์หดฟิล์มที่ให้ผิวเรียบเนียนบนขวด PET ทรงตรง อาจไม่ให้ผลลัพธ์เดียวกันกับขวดแชมพูทรงรีหรือภาชนะที่มีไหล่สูงชัน การกำหนดค่าเครื่องและพารามิเตอร์การหดฟิล์มต้องตรงกับรูปทรงของขวดจริง
สาเหตุทั่วไปที่ทำให้เกิดรอยย่นบริเวณไหล่ขวดจากปลอกหุ้มพลาสติกหดตัว
การทำความเข้าใจว่ารอยย่นปรากฏขึ้นที่ใดและอย่างไร จะช่วยให้ระบุปัญหาที่ต้นเหตุได้ ต่อไปนี้คือสาเหตุทั่วไปที่พบในการติดฉลากแบบหดตัวสำหรับขวด
การหดตัวที่ไม่สม่ำเสมอบริเวณไหล่
โดยทั่วไปแล้ว บริเวณหัวขวดต้องการให้ปลอกหุ้มมีการหดตัวตามแนวเส้นรอบวงในระดับที่แตกต่างจากตัวขวดหลัก หากคุณสมบัติการหดตัวของฟิล์มไม่ตรงกับรูปทรงของขวด อาจทำให้การเปลี่ยนผ่านที่โค้งมนนั้นไม่ราบรื่น
ปรากฏการณ์นี้จะเห็นได้ชัดเจนเป็นพิเศษในขวดที่มีตัวขวดกว้าง คอขวดแคบ ไหล่ขวดสูงชัน หรือมีส่วนโค้งที่เด่นชัด ฟิล์มอาจดูแนบสนิทกับตัวขวด ในขณะที่มีวัสดุส่วนเกินเหลืออยู่บริเวณไหล่ขวด
สิ่งที่ต้องตรวจสอบ: ตรวจสอบรูปทรงของขวดและข้อมูลการหดตัวหรือกราฟการหดตัวจากผู้จำหน่ายฟิล์ม ยืนยันว่าฟิล์มที่เลือกมีคุณสมบัติการหดตัวตามขวางเพียงพอสำหรับรูปทรงขวดที่ต้องการ อย่าคิดว่าฟิล์มที่เหมาะสำหรับภาชนะทรงตรงจะใช้ได้กับขวดรูปทรงซับซ้อนโดยอัตโนมัติ
ขนาดปลอกหุ้มหดไม่ถูกต้อง
ขนาดของปลอกหุ้มเป็นอีกปัจจัยสำคัญ หากเส้นรอบวงของปลอกหุ้มใหญ่เกินไปสำหรับขวด วัสดุจะต้องหดตัวมากขึ้นก่อนที่ฟิล์มจะแนบสนิทกับพื้นผิวได้ ซึ่งอาจเพิ่มโอกาสที่จะเกิดการย่นหรือเป็นรอยบริเวณส่วนโค้งได้
อย่างไรก็ตาม หากปลอกรัดแน่นเกินไป อาจทำให้การติดปลอกทำได้ไม่สม่ำเสมอ ความตึงมากเกินไป การจัดวางตำแหน่งที่ไม่ถูกต้อง หรือการเสียรูปทรงระหว่างการติดปลอก ก็อาจส่งผลต่อลักษณะที่ปรากฏในที่สุดได้เช่นกัน
สิ่งที่ต้องตรวจสอบ: วัดเส้นรอบวงของขวดบริเวณตัวขวด ไหล่ และคอขวด เปรียบเทียบขนาดที่วัดได้กับขนาดของปลอกหุ้มและประสิทธิภาพการหดตัวจริงของฟิล์ม ตรวจสอบด้วยว่าปลอกหุ้มอยู่ในตำแหน่งที่ถูกต้องก่อนเข้าเครื่องอบฟิล์มหรือไม่
ฟิล์มหดหรือความหนาของฟิล์มไม่เหมาะสม
วัสดุที่ใช้ทำปลอกหดตัวแต่ละชนิดมีคุณสมบัติการหดตัว อุณหภูมิที่ต้องการ และช่วงเวลาการประมวลผลที่แตกต่างกัน PETG, PVC และ OPS เป็นวัสดุที่ใช้ทำปลอกหดตัวทั่วไป แต่ความเหมาะสมในการใช้งานขึ้นอยู่กับการออกแบบขวด รูปแบบฉลาก อัตราส่วนการหดตัวที่ต้องการ และการกำหนดค่าของอุโมงค์หดตัว
ความหนาของฟิล์มยังมีผลต่อการตอบสนองของวัสดุในระหว่างการหดตัวด้วย ฟิล์มที่หนากว่าอาจต้องการสภาวะความร้อนที่แตกต่างจากฟิล์มที่บางกว่า อย่างไรก็ตาม ความหนาเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดว่าปลอกหุ้มจะหดตัวได้อย่างราบรื่นหรือไม่ เส้นโค้งการหดตัวของฟิล์ม พฤติกรรมการหดตัวตามทิศทาง และความเข้ากันได้กับรูปทรงของขวดเป็นปัจจัยสำคัญกว่า
สิ่งที่ต้องตรวจสอบ: สอบถามข้อมูลการทดสอบการหดตัวและเงื่อนไขการใช้งานที่แนะนำจากผู้จำหน่ายฟิล์ม ประเมินฟิล์มโดยใช้ขวดจริงแทนที่จะพึ่งพาเพียงแค่ข้อมูลจำเพาะของวัสดุที่ระบุไว้เท่านั้น
ตำแหน่งแขนเสื้อไม่ถูกต้องก่อนการหดตัว
ปลอกที่สอดเข้าไปในอุโมงค์ในมุมเอียงหรือวางตำแหน่งไม่สม่ำเสมอ อาจทำให้เกิดรอยย่นได้แม้ว่าสภาวะการให้ความร้อนจะเหมาะสมแล้วก็ตาม หากปลอกไม่เรียบเสมอกัน ด้านหนึ่งของไหล่อาจได้รับปริมาณวัสดุที่แตกต่างกัน หรือมีเส้นทางการหดตัวที่แตกต่างจากอีกด้านหนึ่ง
สิ่งที่ต้องตรวจสอบ: ตรวจสอบปลอกหุ้มทันทีหลังจากติดฉลากและก่อนการหดตัว มองหาฉลากที่เอียง ความสูงของปลอกหุ้มที่ไม่เท่ากัน รอยพับ และการตัดหรือการติดที่ไม่สม่ำเสมอ หากพบปัญหาตั้งแต่ก่อนที่ขวดจะเข้าสู่เครื่องหดตัว ให้แก้ไขกระบวนการติดฉลากหรือการป้อนขวดก่อน
การกระจายไอน้ำส่งผลต่อคุณภาพของฟิล์มหดอย่างไร
การกระจายความร้อนเป็นปัจจัยสำคัญที่สุดอย่างหนึ่งในการทำให้ได้ผิวสัมผัสที่เรียบเนียนของปลอกหุ้มแบบหดตัว แม้ว่าจะเลือกขนาดฟิล์มและปลอกหุ้มที่ถูกต้องแล้วก็ตาม การให้ความร้อนที่ไม่สม่ำเสมออาจทำให้การหดตัวไม่สมบูรณ์ เกิดรอยย่นเฉพาะจุด หรือหดตัวมากเกินไปในบางบริเวณ
อุโมงค์อบไอน้ำใช้การควบคุมการส่งไอน้ำเพื่อให้ความร้อนแก่ปลอกหุ้มรอบขวด ระบบไอน้ำที่ได้รับการกำหนดค่าอย่างเหมาะสมสามารถกระจายความร้อนไปยังส่วนต่างๆ ของภาชนะและให้สภาวะความร้อนที่เหมาะสมสำหรับรูปทรงขวดที่แตกต่างกันได้
วิธีนี้มีประโยชน์อย่างยิ่งเมื่อต้องแปรรูปขวดที่มีไหล่โค้ง คอแคบ รูปทรงวงรี หรือรูปทรงไม่สม่ำเสมออื่นๆ ระบบส่งไอน้ำควรได้รับการกำหนดค่าเพื่อให้ความร้อนที่เหมาะสมแก่บริเวณที่ฟิล์มต้องการหดตัว
ตัวอย่างเช่น อุโมงค์ไอน้ำหดตัวกึ่งอัตโนมัติ EPS-1A ของ EPK มีระบบกระจายไอน้ำที่ปรับได้ โดยในรายการระบุว่ามีท่อไอน้ำ 10 ท่อ พร้อมหัวฉีดสเปรย์ 700 หัว สามารถปรับท่อแต่ละท่อได้ทั้งในแนวนอนและแนวตั้ง ทำให้สามารถปรับการส่งไอน้ำให้เหมาะสมกับรูปทรงของภาชนะและข้อกำหนดการหดตัวที่แตกต่างกันได้
จุดสำคัญคือไอน้ำควรเข้าถึงบริเวณไหล่ขวดได้อย่างมีประสิทธิภาพโดยไม่ทำให้ตัวขวดหรือคอขวดร้อนเกินไปโดยไม่จำเป็น ผู้ปฏิบัติงานควรประเมินตำแหน่งหัวฉีด แรงดันไอน้ำ อัตราการไหลของไอน้ำ การวางแนวขวด และการตอบสนองของฟิล์มที่เกิดขึ้นจริงในระหว่างการผลิต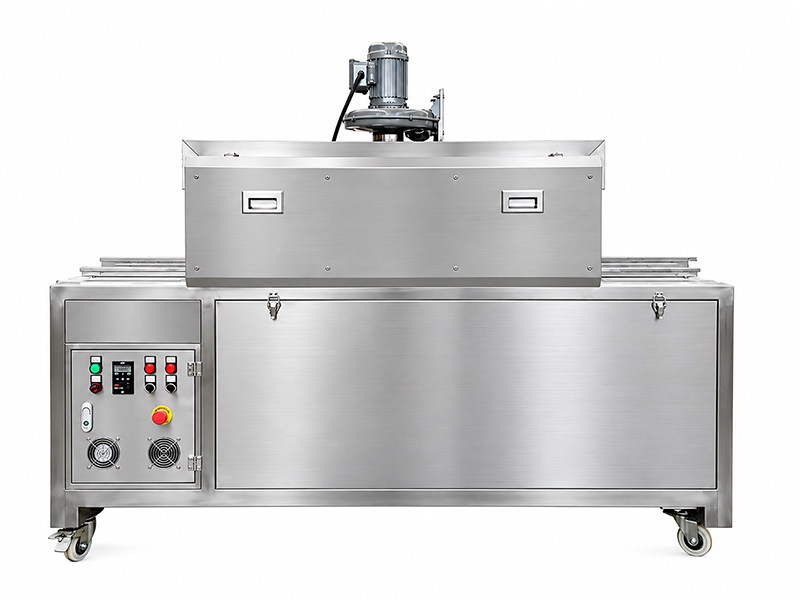
สำหรับลูกค้าที่ผลิตขวดรูปทรงต่างๆ EPK มีบริการดังต่อไปนี้ อุโมงค์ไอน้ำหดตัวกึ่งอัตโนมัติพร้อมเครื่องกำเนิดไอน้ำในตัวสามารถประเมินประสิทธิภาพของอุปกรณ์สำหรับการใช้งานกับขวดบรรจุของเหลวที่มีความยืดหยุ่น และความต้องการในการกระจายไอน้ำที่แตกต่างกันได้
เหตุใดการเพิ่มอุณหภูมิในอุโมงค์หดตัวจึงอาจไม่สามารถแก้ปัญหารอยย่นได้
เมื่อผู้ปฏิบัติงานสังเกตเห็นรอยย่นบริเวณไหล่ขวด การเพิ่มอุณหภูมิในอุโมงค์มักเป็นการปรับเปลี่ยนแรกที่พวกเขาพิจารณา อย่างไรก็ตาม วิธีนี้ไม่ได้แก้ปัญหาได้เสมอไป
หากปัญหาหลักคือการกระจายไอน้ำไม่สม่ำเสมอ ช่องว่างระหว่างปลอกหุ้มมากเกินไป หรือคุณสมบัติการหดตัวของฟิล์มที่ไม่เหมาะสม การใช้ความร้อนสูงขึ้นอาจไม่สามารถแก้ไขสาเหตุที่แท้จริงได้ แต่กลับอาจทำให้เกิดข้อบกพร่องอื่นๆ เช่น การหดตัวมากเกินไป ภาพพิมพ์บิดเบี้ยว ฟิล์มเสียหาย หรือขวดเสียรูปทรง
ขวด PET และภาชนะอื่นๆ ที่ไวต่อความร้อนต้องได้รับการดูแลเป็นพิเศษ กระบวนการให้ความร้อนต้องเหมาะสมกับทั้งฟิล์มหดและวัสดุของภาชนะ ผลลัพธ์การหดตัวที่ประสบความสำเร็จไม่ควรส่งผลเสียต่อรูปทรงหรือความคงตัวของโครงสร้างของขวด
ลำดับขั้นตอนการแก้ไขปัญหาที่มีประสิทธิภาพมากกว่าคือ:
- ตรวจสอบให้แน่ใจว่าปลอกแขนมีขนาดและตำแหน่งที่ถูกต้อง
- ตรวจสอบวัสดุฟิล์มและคุณสมบัติการหดตัวของฟิล์ม
- ตรวจสอบตำแหน่งหัวฉีดไอน้ำและการกระจายความร้อน
- ประเมินความดันไอน้ำ อุณหภูมิ และระยะเวลาการสัมผัส
- ปรับความเร็วสายพานลำเลียงตามผลลัพธ์การหดตัวจริง
- ตรวจสอบการเสียรูปของขวด การบิดเบี้ยวของฟิล์ม และรอยย่นหลังจากการปรับแต่งแต่ละครั้ง
สภาวะการทำงานที่ดีที่สุดคือสภาวะที่ให้คุณภาพปลอกที่สม่ำเสมอในความเร็วการผลิตที่ต้องการ ไม่ใช่เพียงแค่การตั้งอุณหภูมิสูงสุดเท่านั้น
ความเร็วของสายพานลำเลียงและเวลาในการหดตัวส่งผลต่อผลลัพธ์สุดท้ายอย่างไร
ความเร็วของสายพานลำเลียงเป็นตัวกำหนดระยะเวลาที่ขวดแต่ละขวดจะอยู่ในอุโมงค์หดตัว ระยะเวลาการสัมผัสนี้ส่งผลโดยตรงต่อการตอบสนองของฟิล์มต่อความร้อน
หากสายพานลำเลียงเคลื่อนที่เร็วเกินไป ฟิล์มอาจไม่ได้รับความร้อนเพียงพอที่จะทำให้กระบวนการหดตัวเสร็จสมบูรณ์ โดยเฉพาะบริเวณไหล่ขวด ในทางกลับกัน หากสายพานลำเลียงเคลื่อนที่ช้าเกินไป ฟิล์มและขวดอาจได้รับความร้อนมากเกินไป ซึ่งอาจส่งผลให้เกิดการบิดเบี้ยวหรือข้อบกพร่องด้านรูปลักษณ์อื่นๆ ได้
ดังนั้น ความยาวของอุโมงค์ ความเร็วของสายพานลำเลียง การส่งไอน้ำ และคุณสมบัติของฟิล์มจึงต้องได้รับการประเมินร่วมกัน การตั้งค่าที่ได้ผลดีในระหว่างการทดลองที่ความเร็วต่ำ อาจไม่ได้ให้ผลลัพธ์ที่เหมือนกันเมื่อผลิตด้วยความเร็วปกติ
เพื่อการแก้ไขปัญหาที่น่าเชื่อถือยิ่งขึ้น ให้ใช้ขั้นตอนการทดสอบที่ควบคุมไว้:
- ใช้ขวด วัสดุหุ้ม และขนาดหุ้มแบบเดียวกันตลอดการทดสอบ
- บันทึกการตั้งค่าไอน้ำและสายพานลำเลียงในปัจจุบัน
- เปลี่ยนค่าพารามิเตอร์การทำงานทีละค่า
- ตรวจสอบบริเวณไหล่ ลำตัว คอ และฐานหลังจากย่อขนาดแล้ว
- บันทึกความเร็วในการผลิตและลักษณะของผลการทดสอบแต่ละครั้ง
- ทำการทดสอบซ้ำอีกครั้งที่อัตราการผลิตที่ต้องการ เพื่อยืนยันความสม่ำเสมอ
วิธีการนี้ช่วยระบุว่าปัญหาเกิดจากเวลาในการให้ความร้อนไม่เพียงพอ การสัมผัสไอน้ำไม่สม่ำเสมอ หรือความเข้ากันได้ระหว่างฟิล์มกับดีไซน์ของขวดหรือไม่
วิธีการเลือกอุโมงค์ไอน้ำสำหรับห่อหุ้มขวดทรงโค้ง
สำหรับผู้ผลิตแชมพู โลชั่น ผงซักฟอก เครื่องดื่ม และผลิตภัณฑ์บรรจุขวดอื่นๆ การเลือกอุโมงค์ไอน้ำหดตัวที่เหมาะสมเป็นส่วนสำคัญในการทำให้ได้คุณภาพปลอกหุ้มที่สม่ำเสมอ
แทนที่จะเลือกอุปกรณ์โดยพิจารณาจากความเร็วในการผลิตที่โฆษณาไว้เพียงอย่างเดียว ควรพิจารณาข้อกำหนดทางเทคนิคต่อไปนี้ด้วย
การกระจายและการปรับไอน้ำ
มองหาระบบไอน้ำที่สามารถกระจายความร้อนไปทั่วภาชนะและปรับระดับความร้อนได้เหมาะสมกับรูปทรงขวดที่แตกต่างกัน ท่อและหัวฉีดไอน้ำที่ปรับได้จะช่วยให้ผู้ใช้งานสามารถควบคุมทิศทางไอน้ำไปยังบริเวณที่ต้องการการดูแลเป็นพิเศษ เช่น บริเวณไหล่ขวดที่โค้งงอและส่วนคอขวดที่แคบ
ความเหมาะสมของขนาดและรูปทรงขวด
ตรวจสอบช่วงเส้นผ่านศูนย์กลาง ความสูง การวางแนว และรูปทรงของขวดที่ยอมรับได้ หากโรงงานของคุณผลิตขวดหลายแบบ ให้พิจารณาว่าเครื่องจักรสามารถรองรับภาชนะที่แตกต่างกันได้โดยการปรับแต่งแทนที่จะต้องเปลี่ยนแปลงกลไกอย่างมากหรือไม่
กำลังการผลิตและการกำหนดค่าสายพานลำเลียง
ควรพิจารณาจำนวนขวดที่ต้องการต่อนาทีควบคู่ไปกับขนาดขวด วัสดุฟิล์ม ความยาวของอุโมงค์ และข้อกำหนดการหดตัว ควรยืนยันกำลังการผลิตจริงโดยใช้ตัวอย่างผลิตภัณฑ์และปลอกหุ้มของคุณ
การอบแห้งขวดหลังการหดตัวจากไอน้ำ
การหดตัวด้วยไอน้ำทำให้เกิดความชื้นบนพื้นผิวขวด เครื่องอบแห้งขวดที่เหมาะสมซึ่งติดตั้งหลังอุโมงค์ไอน้ำสามารถกำจัดน้ำที่เหลืออยู่ก่อนกระบวนการขั้นต่อไป เช่น การตรวจสอบ การพิมพ์รหัส การบรรจุลงกล่อง หรือการบรรจุลัง
ด้วยเหตุนี้ ระบบการหดตัวและการอบแห้งด้วยไอน้ำแบบครบวงจรจึงเป็นทางเลือกที่เหมาะสมสำหรับผู้ผลิตที่ต้องการปรับปรุงความต่อเนื่องของกระบวนการบรรจุขวด
โซลูชั่นอุโมงค์ไอน้ำหดตัวและเครื่องอบขวด EPK
EPK Packingline เป็นผู้จัดจำหน่ายเครื่องจักรบรรจุภัณฑ์สำหรับงานติดฉลากขวด งานหดความร้อน งานอบแห้ง และสายการผลิตบรรจุภัณฑ์แบบครบวงจร เรามีเครื่องจักรให้เลือกมากมายครอบคลุมความต้องการในการผลิตที่หลากหลาย ตั้งแต่เครื่องหดความร้อนด้วยไอน้ำแบบเดี่ยว ไปจนถึงระบบติดฉลากแบบอัตโนมัติที่มีฟังก์ชั่นการหดความร้อนและการอบแห้งในตัว
สำหรับลูกค้าที่ประสบปัญหาเรื่องรอยย่นของปลอกหุ้มขวดบริเวณไหล่ขวด วิธีแก้ปัญหาที่เหมาะสมจะขึ้นอยู่กับรูปทรงของขวด วัสดุของปลอกหุ้ม ความเร็วในการผลิตที่ต้องการ และอุปกรณ์บรรจุภัณฑ์ที่มีอยู่
เครื่องอบและหดตัวด้วยไอน้ำแบบกึ่งอัตโนมัติ
ระบบนี้เป็นการผสมผสานระหว่างอุโมงค์ไอน้ำสำหรับหดตัวและเครื่องอบขวด เหมาะสำหรับผู้ผลิตที่มีอุปกรณ์สำหรับติดปลอกหุ้มอยู่แล้ว และต้องการระบบเฉพาะสำหรับการหดตัวและกำจัดความชื้นที่เหลืออยู่
เครื่องบรรจุรุ่น EPK EPS-2A+2000 ระบุว่าสามารถใช้กับภาชนะที่มีเส้นผ่านศูนย์กลางต่ำกว่า 140 มม. และมีอัตราการบรรจุ 40–120 ขวดต่อนาที ขึ้นอยู่กับความยาวของผลิตภัณฑ์ วัสดุฟิล์ม และสภาวะการทำงานอื่นๆ ข้อมูลจำเพาะเหล่านี้เป็นข้อมูลจำเพาะเฉพาะรุ่น และควรตรวจสอบกับลักษณะการใช้งานจริงอีกครั้ง
เรียนรู้เพิ่มเติมเกี่ยวกับ เครื่องอบและหดตัวด้วยไอน้ำแบบกึ่งอัตโนมัติ EPK.
เครื่องติดฉลากอัตโนมัติพร้อมอุโมงค์ไอน้ำหดตัวและเครื่องอบขวด
สำหรับโรงงานที่วางแผนกระบวนการผลิตแบบบูรณาการมากขึ้น ระบบติดฉลากอัตโนมัติพร้อมอุโมงค์หดด้วยไอน้ำและเครื่องอบขวดสามารถรวมสามขั้นตอนสำคัญเข้าไว้ในโซลูชันเดียวที่เชื่อมต่อกันได้
ระบบนี้จะติดฉลากแบบหุ้มขวด ส่งขวดผ่านกระบวนการหดตัวด้วยไอน้ำ และกำจัดความชื้นบนพื้นผิวหลังจากหดตัวแล้ว การจัดเรียงเช่นนี้สามารถช่วยลดการจัดการด้วยมือระหว่างกระบวนการต่างๆ และทำให้กระบวนการบรรจุขวดมีความต่อเนื่องมากขึ้น
สำรวจ EPK (Electronic Press Kit) เครื่องติดฉลากอัตโนมัติพร้อมอุโมงค์ไอน้ำหดตัวและเครื่องอบขวด สำหรับการใช้งานบรรจุภัณฑ์ขวดแบบครบวงจร
การบูรณาการสายการผลิตบรรจุภัณฑ์ขวดแบบครบวงจร
หากความต้องการด้านการผลิตของคุณรวมถึงการบรรจุ การปิดฝา การติดฉลาก การห่อหุ้ม และการอบแห้ง EPK ยังสามารถช่วยคุณในการกำหนดค่าสายการผลิตบรรจุภัณฑ์ขวดแบบครบวงจรได้ การจัดวางอุปกรณ์สามารถวางแผนได้ตามขนาดของขวด ความต้องการในการบรรจุ ผลผลิตเป้าหมาย รูปแบบโรงงาน และความต้องการบรรจุภัณฑ์ขั้นต่อไป
ดู โซลูชันบรรจุภัณฑ์ขวดแบบครบวงจรของ EPK เพื่อทำความเข้าใจวิธีการบูรณาการเครื่องจักรต่างๆ เข้ากับกระบวนการผลิตเดียว
ขั้นตอนการผลิตบรรจุภัณฑ์ขวดโดยทั่วไปอาจประกอบด้วย:
การบรรจุขวด → การป้อนฝาและการปิดฝา → การติดฉลากแบบปลอก → การหดตัวด้วยไอน้ำ → การอบแห้งขวด → การบรรจุภัณฑ์ขั้นต่อไป
การกำหนดค่าที่แน่นอนสามารถปรับเปลี่ยนได้ตามผลิตภัณฑ์ วัสดุขวด ข้อกำหนดของปลอกหุ้ม กำลังการผลิต และพื้นที่โรงงานที่มีอยู่
วิธีแก้ไขปัญหารอยย่นของฟิล์มหดก่อนซื้ออุปกรณ์ใหม่
รอยย่นของฟิล์มหดทุกรอยไม่จำเป็นต้องเปลี่ยนเครื่องจักรเสมอไป ในหลายกรณี การตรวจสอบอย่างเป็นระบบสามารถช่วยระบุแหล่งที่มาของปัญหาได้ก่อนที่จะลงทุนซื้ออุปกรณ์ใหม่
โปรดใช้คู่มือการแก้ไขปัญหาต่อไปนี้เป็นข้อมูลอ้างอิงเบื้องต้น:
| ปัญหาที่พบ | สาเหตุที่เป็นไปได้ | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| รอยย่นรอบไหล่ | การหดตัวที่ไม่สม่ำเสมอหรือความร้อนเฉพาะที่ไม่เพียงพอ | การกระจายไอน้ำ ข้อมูลการหดตัวของฟิล์ม รูปทรงขวด |
| แขนเสื้อหลวมๆ รอบตัว | ช่องว่างระหว่างแขนเสื้อมากเกินไป หรือการหดตัวไม่เพียงพอ | ขนาดของปลอก, คุณสมบัติของฟิล์ม, สภาวะการให้ความร้อน |
| มีรอยย่นเพียงด้านเดียว | การจัดวางหรือการให้ความร้อนที่ไม่สม่ำเสมอ | การวางแนวขวด การจัดแนวปลอก การวางตำแหน่งหัวฉีด |
| ฟิล์มบิดเบี้ยวหรือภาพงานศิลปะเสียหาย | ความร้อนสูงเกินไปหรือสภาวะการหดตัวที่ไม่เหมาะสม | การตั้งค่าไอน้ำ, เวลาในการเปิดรับแสง, อุณหภูมิที่ฟิล์มทนได้ |
| การเสียรูปของขวด | การสัมผัสความร้อนมากเกินไป | วัสดุของขวด ความหนาของผนัง การกระจายความร้อน |
| ผลลัพธ์ไม่สม่ำเสมอที่ความเร็วสูงขึ้น | ระยะเวลาการให้ความร้อนไม่เพียงพอหรือสภาวะกระบวนการไม่คงที่ | ความเร็วสายพานลำเลียง, การจ่ายไอน้ำ, การกำหนดค่าอุโมงค์ |
ตารางนี้ให้คำแนะนำทั่วไปในการแก้ไขปัญหา สาเหตุที่แท้จริงควรได้รับการยืนยันผ่านการทดลองใช้งานจริง โดยใช้ขวด ปลอก และสภาวะการทำงานเดียวกัน
คำถามที่พบบ่อยเกี่ยวกับรอยย่นของปลอกหุ้มฟิล์ม
ทำไมปลอกหุ้มขวดแบบหดตัวจึงย่นบริเวณไหล่ขวด?
ปลอกหดตัวจะย่นบริเวณไหล่ขวดเมื่อฟิล์มไม่สามารถหดตัวได้อย่างสม่ำเสมอตามการเปลี่ยนผ่านระหว่างตัวขวดที่กว้างกว่าและคอขวดที่แคบกว่า สาเหตุทั่วไป ได้แก่ คุณสมบัติการหดตัวของฟิล์มที่ไม่เหมาะสม ช่องว่างระหว่างปลอกมากเกินไป การกระจายไอน้ำไม่สม่ำเสมอ การวางตำแหน่งปลอกไม่ถูกต้อง และเวลาในการให้ความร้อนไม่เพียงพอ
ฉันจะป้องกันไม่ให้ปลอกหุ้มขวดแชมพูเกิดรอยย่นได้อย่างไร?
ตรวจสอบขนาดของปลอกหุ้ม คุณสมบัติการหดตัวของฟิล์ม และรูปทรงของไหล่ปลอกหุ้มก่อนปรับอุโมงค์ไอน้ำ ตรวจสอบให้แน่ใจว่าปลอกหุ้มติดตั้งอย่างได้ระดับและไอน้ำกระจายไปถึงไหล่ปลอกหุ้มอย่างสม่ำเสมอ จากนั้นปรับความเร็วสายพานลำเลียงและการตั้งค่าไอน้ำให้เหมาะสมผ่านการทดสอบการผลิตที่ควบคุมได้
อุโมงค์ไอน้ำสำหรับหดตัวสามารถลดรอยย่นของปลอกหุ้มฟิล์มได้หรือไม่?
อุโมงค์อบไอน้ำที่ได้รับการออกแบบอย่างเหมาะสมสามารถช่วยปรับปรุงการกระจายความร้อนรอบขวดที่มีรูปทรงโค้งได้ ท่อไอน้ำและหัวฉีดที่ปรับได้ช่วยให้กระบวนการให้ความร้อนสามารถปรับให้เข้ากับรูปทรงขวดที่แตกต่างกันได้ นอกจากนี้ยังจำเป็นต้องใช้ฟิล์ม ขนาดของปลอก และพารามิเตอร์การทำงานที่ถูกต้องด้วย
วัสดุหดตัวแบบใดที่เหมาะสำหรับขวดที่มีรูปทรงโค้ง?
PETG, PVC และ OPS เป็นวัสดุที่ใช้กันทั่วไปในการผลิตปลอกหดตัว การเลือกใช้วัสดุที่เหมาะสมที่สุดขึ้นอยู่กับอัตราการหดตัวที่ต้องการ รูปทรงของขวด การออกแบบฉลาก อุณหภูมิในการผลิต และข้อกำหนดในการใช้งาน ควรตรวจสอบข้อมูลการหดตัวจากผู้จำหน่ายฟิล์มและทำการทดสอบความเข้ากันได้เสมอ
การเพิ่มอุณหภูมิไอน้ำช่วยขจัดรอยยับบนแขนเสื้อได้เสมอหรือไม่?
ไม่ การใช้ความร้อนสูงอาจไม่สามารถแก้ปัญหาที่เกิดจากขนาดปลอกที่ไม่ถูกต้อง ฟิล์มที่ไม่เหมาะสม หรือการกระจายไอน้ำที่ไม่สม่ำเสมอได้ ความร้อนสูงเกินไปอาจทำให้ฟิล์มเสียหาย ทำให้ภาพพิมพ์บิดเบี้ยว หรือทำให้ขวดที่ไวต่อความร้อนเสียรูปทรงได้
อุโมงค์หดด้วยไอน้ำกับอุโมงค์หดด้วยลมร้อนแตกต่างกันอย่างไร?
อุโมงค์หดด้วยไอน้ำใช้ไอน้ำในการให้ความร้อนแก่ฟิล์มหด ในขณะที่อุโมงค์หดด้วยลมร้อนใช้ลมร้อน ระบบไอน้ำสามารถกระจายความร้อนได้อย่างควบคุมได้รอบๆ ภาชนะที่มีรูปทรงโค้ง การเลือกใช้ระบบที่เหมาะสมขึ้นอยู่กับคุณสมบัติของฟิล์ม วัสดุของขวด ข้อกำหนดในการผลิต และการกำหนดค่าของอุปกรณ์
เหตุใดจึงต้องใช้เครื่องอบขวดหลังจากกระบวนการหดตัวด้วยไอน้ำ?
การหดตัวด้วยไอน้ำทำให้มีน้ำตกค้างอยู่บนพื้นผิวขวด เครื่องอบแห้งขวดจะกำจัดความชื้นนี้ออกไปก่อนดำเนินการในขั้นตอนต่อไป เช่น การตรวจสอบ การติดรหัส การติดฉลาก หรือการบรรจุกล่อง
อุโมงค์ไอน้ำหดตัวเพียงอุโมงค์เดียวสามารถรองรับขวดรูปทรงต่างๆ ได้หรือไม่?
อุโมงค์ไอน้ำสำหรับหดตัวบางรุ่นได้รับการออกแบบมาเพื่อรองรับรูปทรงและขนาดของขวดที่แตกต่างกัน โดยสามารถปรับการกระจายไอน้ำและพารามิเตอร์การทำงานได้ เส้นผ่านศูนย์กลาง ความสูง และกำลังการผลิตที่ยอมรับได้จะแตกต่างกันไปตามรุ่น ควรจัดเตรียมตัวอย่างขวดและขนาดจริงเพื่อใช้ในการประเมินอุปกรณ์
ฉันควรให้ข้อมูลอะไรบ้างเมื่อขอใบเสนอราคาสำหรับอุโมงค์ไอน้ำหดตัว?
โปรดระบุรูปถ่ายขวด ขนาดเส้นผ่านศูนย์กลาง ความสูง ขนาดไหล่ขวด วัสดุของขวด ประเภทและความหนาของฟิล์มหุ้มขวด ความเร็วในการผลิตที่ต้องการ และความครอบคลุมของฉลากที่ต้องการ หากคุณมีเครื่องอบฟิล์มหดอยู่แล้ว โปรดระบุประเภท การตั้งค่าการทำงาน และรูปถ่ายระยะใกล้ของรอยย่นด้วย
รับโซลูชันบรรจุภัณฑ์แบบหดตัวที่เหมาะสมจาก EPK
การได้ผิวสัมผัสที่เรียบเนียนของปลอกหุ้มขวดนั้นขึ้นอยู่กับหลายปัจจัยมากกว่าแค่เพียงอุณหภูมิ รูปทรงของขวด คุณสมบัติการหดตัวของฟิล์ม ขนาดของปลอกหุ้ม การกระจายไอน้ำ และความเร็วของสายพานลำเลียง ล้วนมีผลต่อผลลัพธ์สุดท้าย
หากขวดแชมพู เครื่องสำอาง ผงซักฟอก หรือเครื่องดื่มของคุณยังคงเกิดรอยย่นหลังจากหดตัวแล้ว ควรตรวจสอบกระบวนการทั้งหมดก่อนที่จะเปลี่ยนการตั้งค่าอุปกรณ์หรือลงทุนซื้อเครื่องใหม่
EPK Packingline ให้บริการอุโมงค์ไอน้ำหดตัว เครื่องอบแห้งขวด เครื่องติดฉลากอัตโนมัติ และโซลูชันสายการบรรจุขวดแบบกำหนดเอง การเลือกอุปกรณ์ของเราสามารถประเมินได้ตามขนาดขวด วัสดุบรรจุภัณฑ์ กำลังการผลิต และความต้องการของโรงงานของคุณ
เพื่อช่วยให้เราประเมินใบสมัครของคุณ โปรดส่งข้อมูลต่อไปนี้:
- รูปถ่ายและขนาดของขวดของคุณ รวมถึงส่วนไหล่และคอขวด
- วัสดุของขวดและการใช้งานของผลิตภัณฑ์
- วัสดุ ความหนา และขนาดของปลอกหุ้มแบบหดตัว
- กำลังการผลิตที่ต้องการ (หน่วยเป็นขวดต่อนาที)
- ภาพถ่ายระยะใกล้ที่แสดงรอยย่นที่แท้จริงหลังจากหดตัวแล้ว
- ระบุประเภทของอุโมงค์หดความร้อนที่มีอยู่ ความเร็วของสายพานลำเลียง และการตั้งค่าการทำงาน (ถ้ามี)
จากรายละเอียดเหล่านี้ EPK สามารถตรวจสอบความต้องการด้านบรรจุภัณฑ์ของคุณและแนะนำการกำหนดค่าเครื่องจักรที่เหมาะสมได้ นอกจากนี้ยังสามารถประเมินตัวอย่างขวดและปลอกหุ้มเพื่อช่วยยืนยันความเข้ากันได้ของอุปกรณ์ก่อนการเลือกขั้นสุดท้ายได้อีกด้วย
กำลังมองหาผิวสัมผัสแบบหดตัวที่สม่ำเสมอยิ่งขึ้นสำหรับขวดของคุณใช่หรือไม่? ติดต่อ EPK Packingline เพื่อปรึกษาเกี่ยวกับแอปพลิเคชันของคุณและค้นหาอุโมงค์ไอน้ำหดตัว เครื่องอบแห้งขวด หรือโซลูชันการติดฉลากอัตโนมัติแบบครบวงจรที่เหมาะสม
-
สแกนเพื่อส่งไปยัง WhatsApp :
-
สแกนเพื่อแชร์ไปยัง WeChat :